 سبد خرید شما خالی است
برش لیزر آهن تا چه ضخامتی امکانپذیر است؟ بررسی محدودیتها و عوامل مؤثر
برش لیزر آهن تا چه ضخامتی امکانپذیر است؟ بررسی محدودیتها و عوامل مؤثر
برش لیزر آهن تا چه ضخامتی امکانپذیر است؟
برش لیزر آهن با توجه به توان دستگاه، نوع منبع لیزر، جنس ورق و کیفیت مورد انتظار، میتواند از ورقهای نازک تا ورقهای فولادی با ضخامت چند ده میلیمتر انجام شود. در دستگاههای صنعتی فایبر، برش ورق فولادی با ضخامت حدود ۲۰ تا ۳۰ میلیمتر در بسیاری از کاربردها امکانپذیر است؛ دستگاههای پرتوان نیز میتوانند در شرایط مناسب ضخامتهای بیشتری، حتی در محدوده ۴۰ تا ۵۰ میلیمتر یا بالاتر را برش دهند.
بااینحال، حداکثر ضخامت قابل برش با ضخامت قابل برش با کیفیت مطلوب یکسان نیست. ممکن است دستگاهی بتواند ورقی با ضخامت مشخص را جدا کند، اما لبه برش آن از نظر صافی، دقت ابعادی و میزان پلیسه کیفیت مورد انتظار را نداشته باشد. به همین دلیل، هنگام سفارش برش لیزر آهن باید علاوه بر حداکثر ظرفیت دستگاه، کیفیت نهایی قطعه نیز بررسی شود.
در این مقاله بررسی میکنیم که دستگاه برش لیزر تا چه ضخامتی از آهن را برش میدهد، چه عواملی بر این ظرفیت تأثیر دارند و برای انتخاب روش مناسب برش ورقهای ضخیم باید به چه نکاتی توجه کرد.
۱. حداکثر ضخامت برش لیزر آهن چقدر است؟
برای پاسخ دقیق به این سؤال باید توان دستگاه و نوع فلز مشخص باشد. دستگاههای برش لیزر فایبر با توانهای مختلف تولید میشوند و هرکدام محدوده کاری متفاوتی دارند.
بهطور کلی، دستگاههای کمتوان بیشتر برای ورقهای نازک و متوسط مناسب هستند؛ درحالیکه دستگاههای پرتوان صنعتی امکان برش ورقهای ضخیمتر را فراهم میکنند.
جدول زیر یک نمای کلی از محدودههای رایج برش ورق فولادی با دستگاههای فایبر ارائه میدهد. این اعداد تقریبی هستند و نباید بهعنوان ظرفیت قطعی تمام دستگاهها در نظر گرفته شوند.
| توان دستگاه لیزر | محدوده تقریبی کاربرد در برش فولاد |
|---|---|
| ۱ کیلووات | ورقهای نازک، معمولاً تا حدود ۶ میلیمتر |
| ۲ کیلووات | ورقهای نازک تا متوسط، حدود ۸ تا ۱۰ میلیمتر |
| ۳ کیلووات | حدود ۱۰ تا ۱۵ میلیمتر |
| ۶ کیلووات | حدود ۲۰ تا ۲۵ میلیمتر |
| ۱۲ کیلووات | حدود ۲۵ تا ۳۵ میلیمتر |
| ۲۰ کیلووات | حدود ۳۰ تا ۴۰ میلیمتر و در شرایط مناسب بیشتر |
| ۳۰ کیلووات و بالاتر | امکان برش ضخامتهای بالاتر، متناسب با مشخصات دستگاه و فرآیند |
نکته مهم: محدودههای جدول به نوع فولاد، گاز کمکی، کیفیت مورد انتظار، شرایط اپتیکی دستگاه، نازل و تنظیمات فرآیند وابستهاند. برای مثال، یک دستگاه ممکن است توانایی برش یک ورق ضخیم را داشته باشد، اما برای تولید قطعات دقیق و با لبه تمیز، محدودیت بیشتری داشته باشد.
بنابراین، هنگام استعلام قیمت یا ثبت سفارش، بهتر است بهجای پرسیدن صرفاً حداکثر ضخامت دستگاه، مشخصات ضخامت موردنظر و کیفیت برش مورد انتظار را اعلام کنید.
۲. چه عواملی حداکثر ضخامت برش لیزر آهن را تعیین میکنند؟
ضخامت قابل برش فقط به توان دستگاه وابسته نیست. چندین عامل فنی در کنار یکدیگر تعیین میکنند که یک دستگاه بتواند ورق آهن را با چه کیفیتی برش دهد.
۲.۱. توان منبع لیزر
توان منبع لیزر یکی از مهمترین عوامل تعیینکننده ظرفیت برش است. هرچه توان دستگاه بیشتر باشد، انرژی بیشتری در محل برش متمرکز میشود و امکان ذوب و جداسازی فلزات ضخیمتر افزایش پیدا میکند.
برای مثال، دستگاهی با توان ۱ کیلووات معمولاً برای ورقهای نازک مناسبتر است؛ اما دستگاههای ۶، ۱۲ یا ۲۰ کیلووات میتوانند در شرایط مناسب ورقهای ضخیمتری را برش دهند.
البته افزایش توان بهتنهایی تضمینکننده کیفیت بهتر نیست. تنظیم صحیح سرعت حرکت هد، فاصله نازل، فشار گاز و سایر پارامترهای دستگاه نیز اهمیت زیادی دارد.
۲.۲. نوع دستگاه و فناوری لیزر
دستگاههای برش لیزر فلزات از فناوریهای مختلفی استفاده میکنند. دو فناوری شناختهشده در این حوزه، لیزر فایبر و لیزر CO2 هستند.
لیزر فایبر: در بسیاری از دستگاههای صنعتی جدید برای برش فلزات استفاده میشود. این فناوری به دلیل بازده مناسب، تمرکز انرژی و قابلیت کار با توانهای بالا، برای برش ورقهای فولادی در ضخامتهای مختلف کاربرد گستردهای دارد.
لیزر CO2: از فناوریهای قدیمیتر برش لیزری فلزات است که در برخی کاربردهای صنعتی همچنان استفاده میشود. عملکرد آن در مقایسه با فایبر به مشخصات دستگاه و نوع متریال وابسته است.
در حال حاضر، برای بسیاری از سفارشهای برش ورق آهن، دستگاههای فایبر انتخاب رایجی هستند؛ اما انتخاب نهایی باید براساس ضخامت، دقت و نوع قطعه انجام شود.
۲.۳. جنس و ترکیب شیمیایی ورق
تمام ورقهای فلزی با ضخامت یکسان، رفتار مشابهی در فرآیند برش ندارند. نوع فولاد، ترکیب شیمیایی، میزان کربن و ویژگیهای حرارتی آن میتواند بر کیفیت و سهولت برش تأثیر بگذارد.
برای مثال، ورق سیاه معمولی مانند گریدهای متداول فولاد ساختمانی، در مقایسه با برخی فولادهای آلیاژی یا زنگنزن، شرایط متفاوتی در فرآیند برش دارد.
به همین دلیل، هنگام سفارش باید مشخص شود که قطعه از چه نوع ورقی ساخته شده است؛ زیرا صرف اعلام ضخامت برای تعیین ظرفیت دستگاه کافی نیست.
۲.۴. نوع و فشار گاز کمکی
گاز کمکی در فرآیند برش لیزر نقش مهمی دارد. این گاز به خروج مواد مذاب از شیار برش کمک میکند و بر کیفیت لبه نهایی تأثیر میگذارد.
گازهای مورد استفاده در برش فلزات شامل موارد زیر هستند:
-
اکسیژن: در بسیاری از کاربردهای برش فولاد کربنی استفاده میشود و با ایجاد واکنش اکسیداسیون به فرآیند برش کمک میکند.
-
نیتروژن: بیشتر در مواردی استفاده میشود که کیفیت سطح برش و کاهش اکسیداسیون اهمیت دارد.
-
هوای فشرده: در برخی کاربردها و ضخامتهای مشخص، با توجه به امکانات دستگاه و کیفیت مورد انتظار استفاده میشود.
انتخاب گاز مناسب به نوع ورق، ضخامت، توان دستگاه و مشخصات سطح نهایی بستگی دارد. فشار و خلوص گاز نیز باید متناسب با شرایط فرآیند تنظیم شود.
۲.۵. سرعت برش
سرعت حرکت هد دستگاه باید با ضخامت ورق و توان لیزر هماهنگ باشد. در بسیاری از شرایط، با افزایش ضخامت ورق، سرعت برش کاهش پیدا میکند.
اگر سرعت بیش از اندازه زیاد باشد، ممکن است برش بهطور کامل انجام نشود یا لبه قطعه کیفیت مناسبی نداشته باشد. از طرف دیگر، سرعت بسیار پایین نیز میتواند باعث افزایش حرارت ورودی و ایجاد مشکلاتی در کیفیت برش شود.
بنابراین، تنظیم سرعت مناسب یکی از عوامل مهم در دستیابی به برش دقیق و یکنواخت است.
۲.۶. وضعیت دستگاه و تجهیزات جانبی
کیفیت عملکرد دستگاه تنها به منبع لیزر محدود نمیشود. هد برش، لنز، نازل، سیستم خنککننده، سیستم حرکتی و تجهیزات کنترل نیز در نتیجه نهایی نقش دارند.
دستگاهی که بهدرستی نگهداری نشده باشد، ممکن است حتی در ضخامتهای پایینتر نیز کیفیت مطلوبی ارائه نکند.
۳. برش لیزر ورق آهن در ضخامتهای مختلف چه تفاوتی دارد؟
یکی از نکات مهم در انتخاب خدمات برش لیزر، شناخت تفاوت عملکرد دستگاه در ضخامتهای گوناگون است. افزایش ضخامت ورق معمولاً باعث تغییر سرعت، شرایط برش، میزان مصرف گاز و حساسیت تنظیمات میشود.
۳.۱. برش لیزر آهن با ضخامت ۱ تا ۳ میلیمتر
ورقهای نازک در بسیاری از کارگاههای برش لیزر بهراحتی قابل پردازش هستند. این ضخامتها در ساخت قطعات سبک، تابلوهای فلزی، تجهیزات صنعتی و قطعات تزئینی کاربرد دارند.
ویژگیهای این محدوده عبارتاند از:
-
امکان دستیابی به جزئیات ظریف
-
سرعت برش نسبتاً بالا
-
قابلیت تولید قطعات با هندسه پیچیده
-
مناسب برای سفارشهای متنوع و تیراژهای مختلف
در این ضخامتها، کنترل حرارت اهمیت دارد؛ زیرا ورود حرارت بیش از اندازه میتواند موجب تغییر شکل ورق شود.
۳.۲. برش لیزر آهن با ضخامت ۴ تا ۶ میلیمتر
ورقهای ۴ تا ۶ میلیمتری در بسیاری از پروژههای صنعتی و ساختمانی استفاده میشوند. این ضخامتها تعادل مناسبی میان استحکام قطعه و قابلیت پردازش ایجاد میکنند.
کاربردهای متداول آنها شامل ساخت قطعات ماشینآلات، اتصالات فلزی، صفحات تقویتی و برخی قطعات سازهای است.
در این محدوده، انتخاب توان مناسب و تنظیم دقیق پارامترهای برش به کیفیت لبه کمک میکند.
۳.۳. برش لیزر آهن با ضخامت ۸ تا ۱۲ میلیمتر
با افزایش ضخامت به حدود ۸ تا ۱۲ میلیمتر، فرآیند برش حساستر میشود. در این شرایط توان دستگاه، کیفیت گاز کمکی و وضعیت نازل اهمیت بیشتری پیدا میکند.
این ضخامتها در ساخت شاسی ماشینآلات، قطعات صنعتی، صفحات اتصال و تجهیزات فلزی کاربرد دارند.
برای سفارش این گروه از ورقها بهتر است نمونه برش یا سوابق کاری مجموعه ارائهدهنده خدمات بررسی شود.
۳.۴. برش لیزر آهن با ضخامت ۱۵ تا ۲۰ میلیمتر
برش ورقهای ۱۵ تا ۲۰ میلیمتری به دستگاه صنعتی مناسب و تنظیمات دقیق نیاز دارد. همه دستگاههای برش لیزر توانایی پردازش این ضخامتها را با کیفیت مطلوب ندارند.
در این محدوده، موارد زیر اهمیت بیشتری پیدا میکنند:
-
توان واقعی منبع لیزر
-
نوع و فشار گاز کمکی
-
کیفیت سطح ورق
-
سرعت مناسب برش
-
دقت ابعادی قطعه
-
میزان پلیسه و شیب لبه برش
اگر قطعه قرار است در مرحله بعد جوشکاری یا مونتاژ شود، کیفیت لبهها باید متناسب با الزامات آن فرآیند باشد.
۳.۵. برش لیزر آهن با ضخامت ۲۵ تا ۳۰ میلیمتر
برش ورقهای ۲۵ تا ۳۰ میلیمتری معمولاً به دستگاههای پرتوان و شرایط فنی مناسب نیاز دارد. در این محدوده، نمیتوان صرفاً براساس عدد توان دستگاه درباره کیفیت نهایی تصمیم گرفت.
ممکن است یک دستگاه بتواند چنین ضخامتی را برش دهد، اما برای دستیابی به دقت بالا یا لبههای تمیز، شرایط متفاوتی لازم باشد.
پیش از ثبت سفارش، بهتر است از مجموعه برشکاری درباره حداکثر ضخامت قابل تولید با کیفیت موردنیاز سؤال شود.
۳.۶. برش لیزر آهن با ضخامت بیشتر از ۳۰ میلیمتر
برش ورقهای بالاتر از ۳۰ میلیمتر در برخی دستگاههای فایبر پرتوان امکانپذیر است. بااینحال، این قابلیت به مشخصات کامل دستگاه، نوع فولاد و شرایط فرآیند وابسته است.
در چنین ضخامتهایی باید بررسی شود که آیا برش لیزری از نظر کیفیت، زمان و هزینه نسبت به روشهایی مانند پلاسما یا برش مکانیکی انتخاب مناسبی است یا خیر.
۴. آیا دستگاه لیزر میتواند ورق آهن ۴۰ یا ۵۰ میلیمتری را برش دهد؟
بله، برخی دستگاههای فایبر صنعتی پرتوان میتوانند در شرایط مشخص ورق فولادی با ضخامت ۴۰ یا ۵۰ میلیمتر را برش دهند. بااینحال، این موضوع به معنی توانایی تمام دستگاههای لیزر در برش چنین ضخامتهایی نیست.
برای بررسی امکان برش این ضخامتها باید چند موضوع مشخص شود:
-
توان و مدل منبع لیزر چیست؟
-
دستگاه برای چه نوع فولادی طراحی شده است؟
-
گاز کمکی مورد استفاده چیست؟
-
کیفیت لبه برش تا چه اندازه اهمیت دارد؟
-
قطعه چه ابعاد و هندسهای دارد؟
-
آیا برش باید در تمام طول قطعه یکنواخت باشد؟
همچنین باید بین امکان ایجاد برش و تولید قطعه با کیفیت صنعتی تفاوت قائل شد. در بعضی شرایط، دستگاه میتواند ورق را جدا کند، اما لبه نهایی ممکن است به پرداخت یا ماشینکاری نیاز داشته باشد.
به همین دلیل، برای ورقهای بسیار ضخیم بهتر است پیش از سفارش عمده، امکانسنجی فنی یا برش آزمایشی انجام شود.
۵. آیا ضخامت بیشتر همیشه به معنای انتخاب دستگاه لیزر قویتر است؟
افزایش توان دستگاه معمولاً ظرفیت برش را افزایش میدهد؛ اما انتخاب دستگاه قویتر همیشه بهترین یا اقتصادیترین راهکار نیست.
برای مثال، اگر بیشتر سفارشها مربوط به ورقهای ۲ تا ۶ میلیمتری باشند، استفاده از دستگاهی با توان بسیار بالا ممکن است از نظر هزینه سرمایهگذاری و بهرهبرداری توجیه اقتصادی نداشته باشد.
از طرف دیگر، اگر مجموعهای بهصورت مداوم ورقهای ۲۰ تا ۳۰ میلیمتری برش میدهد، دستگاهی با توان پایین ممکن است سرعت و کیفیت موردنیاز را تأمین نکند.
بنابراین، انتخاب دستگاه باید براساس مجموعهای از عوامل انجام شود:
-
بیشترین ضخامت سفارشهای معمول
-
حجم و تیراژ تولید
-
دقت موردنیاز
-
نوع فلزات قابل پردازش
-
سرعت تولید
-
هزینه مصرفی و نگهداری دستگاه
۶. آیا کیفیت برش لیزر در ورقهای ضخیم کاهش پیدا میکند؟
افزایش ضخامت میتواند دستیابی به کیفیت یکنواخت را دشوارتر کند؛ اما به این معنی نیست که تمام ورقهای ضخیم الزاماً برش بیکیفیتی خواهند داشت.
کیفیت برش به هماهنگی توان لیزر، سرعت، گاز کمکی، فاصله نازل و وضعیت تجهیزات بستگی دارد.
مهمترین معیارهای ارزیابی کیفیت برش عبارتاند از:
صافی سطح برش: لبه قطعه باید تا حد امکان یکنواخت و متناسب با کاربرد نهایی باشد.
میزان پلیسه: باقیماندن مواد مذاب در لبه یا زیر قطعه میتواند کیفیت محصول را کاهش دهد و نیاز به پرداخت ایجاد کند.
عمود بودن لبه: در برخی قطعات صنعتی، زاویه لبه برش اهمیت زیادی دارد و انحراف آن میتواند در مونتاژ مشکل ایجاد کند.
دقت ابعادی: قطعه باید با ابعاد تعریفشده در نقشه مطابقت داشته باشد.
تغییر شکل حرارتی: ورود حرارت بیش از اندازه ممکن است باعث تابیدگی یا تغییر شکل ورق شود.
برای قطعاتی که دقت ابعادی و کیفیت سطح اهمیت بالایی دارد، بهتر است نمونه برش پیش از تولید انبوه بررسی شود.
۷. برای ورقهای ضخیم، برش لیزر بهتر است یا پلاسما؟
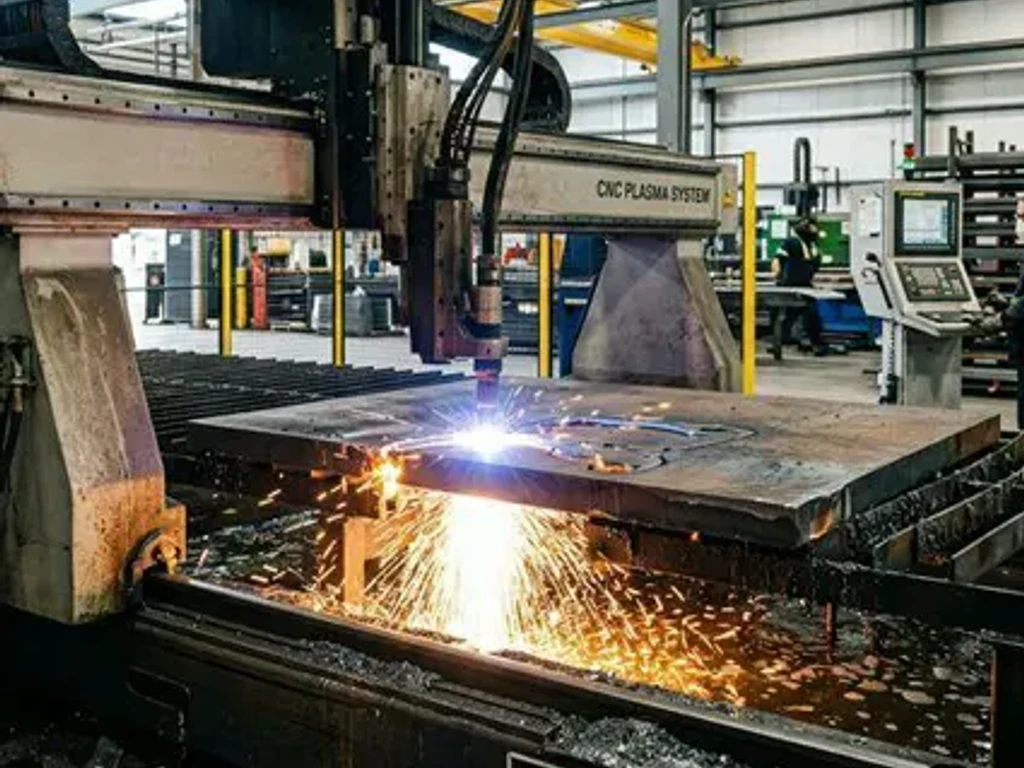
برش لیزر تنها روش موجود برای برش ورقهای فولادی نیست. برش پلاسما نیز در صنایع مختلف برای پردازش ورقهای ضخیم استفاده میشود.
انتخاب میان این دو روش به ضخامت، دقت، کیفیت لبه و هزینه نهایی بستگی دارد.
| معیار مقایسه | برش لیزر | برش پلاسما |
|---|---|---|
| دقت برش | معمولاً بالاتر | معمولاً پایینتر از لیزر |
| جزئیات ظریف | مناسبتر | محدودتر |
| کیفیت لبه | در شرایط مناسب بسیار خوب | ممکن است به پرداخت بیشتری نیاز داشته باشد |
| ورقهای نازک | بسیار مناسب | وابسته به تجهیزات و شرایط |
| ورقهای ضخیم | وابسته به توان دستگاه | در بسیاری از کاربردها گزینه رایج |
| هزینه | وابسته به ضخامت و شرایط سفارش | در برخی ضخامتها اقتصادیتر |
بهطور کلی، برای قطعاتی که دقت بالا، جزئیات ظریف و لبه تمیز اهمیت دارد، برش لیزر میتواند انتخاب مناسبی باشد. برای برخی ورقهای ضخیم و سفارشهایی که حساسیت کمتری نسبت به دقت لبه دارند، پلاسما نیز گزینه قابل بررسی است.
البته مقایسه اقتصادی باید براساس هزینه کل تولید انجام شود؛ یعنی علاوه بر قیمت برش، هزینه پرداخت لبه، دوبارهکاری و زمان تولید نیز در نظر گرفته شود.
۸. برای سفارش برش لیزر ورق آهن ضخیم به چه نکاتی توجه کنیم؟
اگر قصد سفارش برش لیزر ورقهای ضخیم را دارید، بهتر است پیش از ارسال فایل و دریافت قیمت، اطلاعات فنی سفارش را کامل کنید.
۸.۱. ضخامت دقیق ورق را مشخص کنید
ضخامت باید بهصورت دقیق اعلام شود. برای مثال، تفاوت میان ورق ۱۰ و ۱۲ میلیمتری میتواند بر انتخاب دستگاه و شرایط برش تأثیر بگذارد.
۸.۲. نوع ورق را اعلام کنید
مشخص کنید که قطعه از ورق سیاه، فولاد آلیاژی یا نوع دیگری از ورق ساخته شده است. جنس ورق در انتخاب پارامترهای برش اهمیت دارد.
۸.۳. نقشه یا فایل طراحی را ارسال کنید
فایل طراحی باید ابعاد و شکل قطعه را بهدرستی نشان دهد. فایلهای CAD مانند DXF و DWG در بسیاری از مجموعههای برش لیزر کاربرد دارند. بهتر است پیش از ارسال، درباره فرمت مورد قبول کارگاه سؤال کنید.
۸.۴. کیفیت مورد انتظار را توضیح دهید
اگر قطعه قرار است در مونتاژ دقیق، جوشکاری حساس یا فرآیند صنعتی خاصی استفاده شود، این موضوع را از ابتدا اعلام کنید.
۸.۵. امکان برش آزمایشی را بررسی کنید
برای ورقهای ضخیم یا سفارشهای حساس، برش نمونه میتواند از بروز خطا در تولید تعداد زیاد قطعه جلوگیری کند.
۸.۶. فقط قیمت هر متر برش را ملاک قرار ندهید
هزینه نهایی ممکن است علاوه بر طول مسیر برش، به ضخامت، پیچیدگی قطعه، تیراژ، آمادهسازی فایل و خدمات تکمیلی وابسته باشد. بنابراین بهتر است قیمت نهایی سفارش با توجه به تمام مشخصات دریافت شود.
۹. آیا برش لیزر برای تمام ضخامتهای ورق آهن اقتصادی است؟
خیر. حتی اگر برش یک ورق از نظر فنی امکانپذیر باشد، ممکن است از نظر اقتصادی بهترین روش نباشد.
در ورقهای نازک و متوسط، برش لیزر به دلیل دقت و قابلیت اجرای طرحهای پیچیده میتواند گزینه مناسبی باشد. اما با افزایش ضخامت، زمان برش، مصرف گاز و شرایط عملیاتی تغییر میکنند.
برای انتخاب روش اقتصادی باید موارد زیر بررسی شوند:
-
قیمت خدمات برش
-
میزان پرت ورق
-
تعداد قطعات موردنیاز
-
زمان آمادهسازی و تولید
-
هزینه پرداخت و اصلاح لبه
-
دقت موردنیاز در محصول نهایی
در برخی سفارشها، استفاده از پلاسما، گیوتین، هواگاز یا روشهای مکانیکی میتواند از نظر اقتصادی مناسبتر باشد. البته هرکدام از این روشها محدودیتهای خاص خود را دارند و باید با توجه به شکل قطعه و کاربرد آن انتخاب شوند.
۱۰. جمعبندی؛ حداکثر ضخامت برش لیزر آهن به چه عواملی بستگی دارد؟
برش لیزر آهن میتواند از ورقهای نازک تا ضخامتهای چند ده میلیمتری انجام شود. در بسیاری از کاربردهای صنعتی، محدوده ۲۰ تا ۳۰ میلیمتر برای دستگاههای فایبر مناسب در دسترس است و برخی دستگاههای پرتوان امکان برش ضخامتهای ۴۰ تا ۵۰ میلیمتر یا بیشتر را نیز دارند.
بااینحال، ظرفیت واقعی هر دستگاه به توان منبع لیزر، نوع فولاد، گاز کمکی، سرعت برش و کیفیت مورد انتظار وابسته است. همچنین باید توجه داشت که حداکثر ضخامت قابل برش لزوماً به معنی دستیابی به بهترین کیفیت نیست.
برای انتخاب خدمات مناسب، بهتر است علاوه بر ضخامت ورق، نوع متریال، ابعاد قطعه، دقت موردنیاز و تیراژ سفارش نیز بررسی شود. در نهایت، انتخاب روش برش باید براساس کیفیت و هزینه نهایی تولید انجام گیرد.
سوالات متداول درباره ضخامت برش لیزر آهن
۱. حداکثر ضخامت برش لیزر آهن چقدر است؟
حداکثر ضخامت به توان و مشخصات دستگاه وابسته است. برخی دستگاههای فایبر صنعتی میتوانند ورق فولادی با ضخامت ۴۰ تا ۵۰ میلیمتر یا بیشتر را در شرایط مشخص برش دهند؛ اما ظرفیت همه دستگاهها یکسان نیست.
۲. دستگاه لیزر ۶ کیلووات تا چه ضخامتی را برش میدهد؟
دستگاه فایبر ۶ کیلووات در بسیاری از کاربردها برای برش ورق فولادی در محدوده تقریبی ۲۰ تا ۲۵ میلیمتر استفاده میشود. ظرفیت دقیق به نوع ورق، گاز کمکی و کیفیت مورد انتظار بستگی دارد.
۳. آیا برش لیزر ورق آهن ۲۰ میلیمتری امکانپذیر است؟
بله. برش ورق آهن ۲۰ میلیمتری با دستگاه فایبر صنعتی مناسب امکانپذیر است. برای دستیابی به کیفیت مطلوب باید توان دستگاه و شرایط فرآیند متناسب با نوع ورق انتخاب شوند.
۴. آیا ورق آهن ۵۰ میلیمتری با لیزر برش میخورد؟
برخی دستگاههای فایبر پرتوان قابلیت برش این ضخامت را دارند؛ اما این کار به مشخصات دستگاه و شرایط فنی وابسته است. پیش از سفارش باید ظرفیت واقعی دستگاه و کیفیت برش قابل دستیابی بررسی شود.
۵. آیا توان دستگاه لیزر بر کیفیت برش تأثیر دارد؟
بله. توان بیشتر میتواند امکان برش ضخامتهای بالاتر را فراهم کند؛ اما کیفیت نهایی علاوه بر توان به سرعت، گاز کمکی، نازل، تنظیمات و وضعیت تجهیزات نیز وابسته است.
۶. برای برش ورق ضخیم، لیزر بهتر است یا پلاسما؟
اگر دقت ابعادی و کیفیت لبه اهمیت زیادی داشته باشد، لیزر میتواند انتخاب مناسبتری باشد. در برخی کاربردهای ورق ضخیم نیز پلاسما از نظر اقتصادی قابل بررسی است. انتخاب نهایی به مشخصات قطعه و هزینه کل تولید بستگی دارد.
۷. آیا ضخامت ورق بر قیمت برش لیزر تأثیر دارد؟
بله. ضخامت ورق از عوامل مهم تعیین هزینه است؛ زیرا بر سرعت برش، مصرف گاز، شرایط عملیاتی و زمان تولید تأثیر میگذارد. معمولاً برای دریافت قیمت دقیق باید فایل قطعه و مشخصات ورق بررسی شود.
۸. آیا برش لیزر ورق ضخیم باعث ایجاد پلیسه میشود؟
در صورت تنظیم نامناسب دستگاه یا انتخاب شرایط نامناسب برش، احتمال ایجاد پلیسه وجود دارد. تنظیم صحیح توان، سرعت و گاز کمکی و استفاده از تجهیزات سالم به کاهش این مشکل کمک میکند.